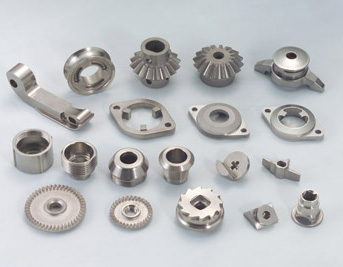
数控车床加工技术在端盖与法兰零部件制造中的应用
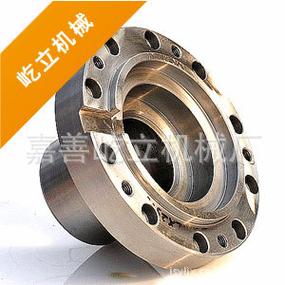
在机械制造领域,端盖和法兰作为典型的机械零部件,其加工精度和表面质量直接影响着整个机械系统的性能与可靠性。数控车床加工技术凭借其高精度、高效率和高一致性的特点,已成为这类零部件加工的首选工艺。
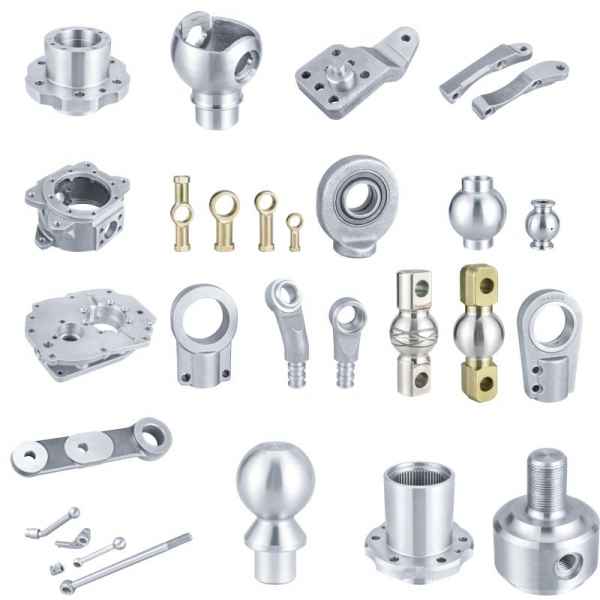
端盖通常用于轴承座端部密封或轴向定位,法兰则广泛用于管道连接、轴系联接等场景。两者共性在于多为回转体结构,具备外圆、内孔、端面、沟槽及倒角等特征,非常适合数控车床进行集中式加工。通过合理设计工艺路线,一次装夹即可完成多工序加工,有效减少定位误差,提升同轴度与垂直度。
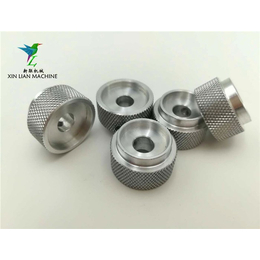
在端盖加工中,关键难点在于内孔与轴承位的尺寸精度以及端面跳动。数控车床配合高精度液压卡盘或弹簧夹套,可确保重复定位精度在0.01mm以内。对于薄壁端盖,常采用轴向压紧或专用软爪,避免夹持变形。精加工阶段选用切削性能稳定的硬质合金或CBN刀具,配合G71、G70等循环指令,实现轮廓的连续精车。
法兰零部件的加工则更注重孔系的位置精度。数控车床可完成法兰外圆、密封面以及螺栓孔的加工,若配备动力刀具和C轴功能,还能在同一台机床上完成钻、铣、攻丝。对于大型法兰,常在车床上先加工好外圆和端面,再转镗床或加工中心钻孔;而中小型法兰则更适合在带Y轴的车铣复合中心上一次成型,提高形位公差等级。
编程时,需根据材料(如45钢、304不锈钢、铝合金)选择合适的切削参数。铁系材料通常采用较高的切削速度与中等进给,确保断屑与表面粗糙度;有色金属则需提高转速、加大排屑空间,防止积屑瘤。刀具寿命管理和铁屑控制同样是保证批量生产稳定性的重点。
检测环节,除常规卡尺和千分尺外,建议使用三坐标测量机或圆度仪抽检。重点控制法兰螺栓孔位置度、端盖止口对基准轴线的跳动等关键项目,确保满足图纸的GD&T要求。
针对端盖与法兰机械零部件的加工,充分发挥数控车床的柔性化与自动化优势,配合恰当的工装与刀具方案,不仅可实现微米级精度,还能大幅缩短制造周期,为机械装备提供高可靠的零部件支持。
最新产品